مقدمه
ایرکولر صنعتی یا کولر هوایی (Air Cooled Heat Exchanger) یکی از تجهیزات مهم انتقال حرارت در پالایشگاهها، پتروشیمیها، نیروگاهها و بسیاری از واحدهای تولیدی است. این تجهیز با استفاده از جریان هوای محیط، حرارت سیال فرایندی را از طریق لولههای فیندار دفع میکند و در شرایطی که استفاده از آب خنککننده محدودیت دارد یا دمای سیال بالاست، نقش مهمی در پایداری فرایند ایفا خواهد کرد. با وجود ساختار نسبتاً ساده ایرکولر، عملکرد صحیح آن به هماهنگی چندین بخش مکانیکی، حرارتی و فرایندی وابسته است. خرابی فن، کاهش راندمان انتقال حرارت، گرفتگی فینها، خوردگی لولهها، نشتی اتصالات و ارتعاشات غیرعادی از جمله مشکلاتی هستند که میتوانند ظرفیت خنککاری دستگاه را کاهش دهند یا حتی باعث توقف خط تولید شوند.
شناخت علائم خرابی و تشخیص صحیح علت اصلی، اولین قدم برای جلوگیری از آسیبهای جدیتر و کاهش هزینههای تعمیرات است. در این مقاله، مهمترین مشکلات ایرکولرهای صنعتی، عوامل ایجاد آنها و روشهای مناسب عیبیابی و نگهداری بررسی میشوند.
آشنایی با اجزای اصلی ایرکولر و ارتباط آنها با خرابی دستگاه
برای بررسی مشکلات کولر هوایی، ابتدا باید اجزای اصلی آن و وظیفه هر بخش را بشناسیم. ایرکولر(کولرهوایی) صنعتی معمولاً از مجموعه لولههای فیندار (Tube Bundle)، هدرها و کلکتورها، فنهای محوری، الکتروموتور، سیستم انتقال قدرت، سازه نگهدارنده و تجهیزات کنترلی تشکیل میشود. سیال گرم از داخل لولهها عبور میکند و فن با ایجاد جریان اجباری هوا، حرارت را از سطح خارجی لولهها و فینها به محیط منتقل میکند.
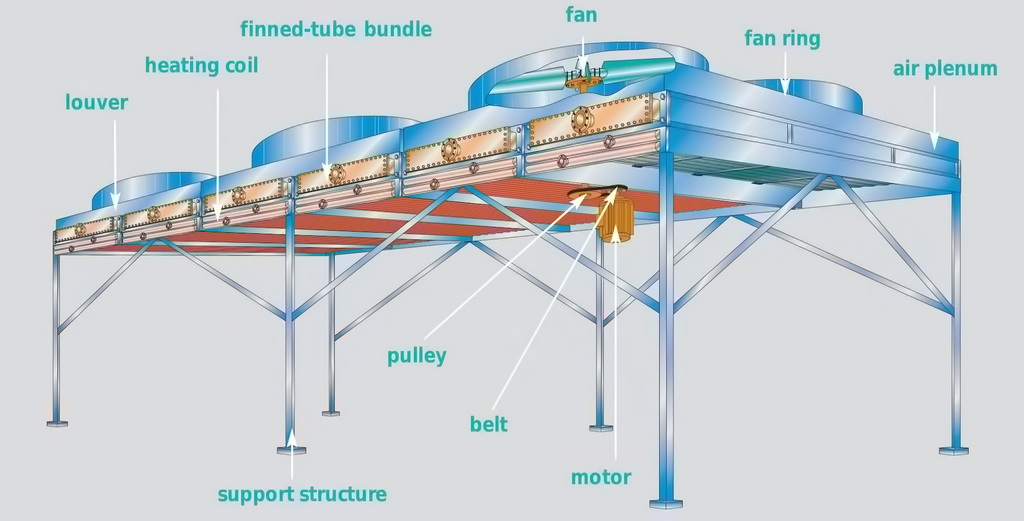
هرگونه اختلال در این مسیر میتواند بر عملکرد حرارتی دستگاه تأثیر بگذارد. برای مثال، کاهش دور فن باعث افت جریان هوای عبوری از باندل میشود، درحالیکه رسوب داخلی لولهها مقاومت انتقال حرارت را افزایش میدهد. همچنین خوردگی یا نشتی در تیوبها ممکن است علاوه بر کاهش راندمان، ایمنی و قابلیت اطمینان کل سیستم را تحت تأثیر قرار دهد.
۱. کاهش راندمان خنککاری و افزایش دمای سیال خروجی
یکی از رایجترین مشکلات بهرهبرداری از ایرکولر، افزایش دمای سیال خروجی نسبت به مقدار مورد انتظار در شرایط طراحی است. این مشکل ممکن است بهتدریج ایجاد شود یا در زمان افزایش دمای محیط و تغییر شرایط عملیاتی شدت پیدا کند. نکته مهم این است که بالا رفتن دمای خروجی همیشه به معنای خرابی خود دستگاه نیست و پیش از هرگونه اقدام تعمیراتی باید شرایط واقعی عملکرد با دادههای طراحی مقایسه شود.
مهمترین دلایل کاهش ظرفیت خنککاری عبارتاند از:
کاهش دبی هوای عبوری از سطح باندل به دلیل افت دور فن یا خرابی پروانه
تجمع گردوغبار، ذرات معلق و آلودگی روی فینها
گرفتگی داخلی لولهها بر اثر رسوب یا تشکیل محصولات خوردگی
برگشت هوای گرم خروجی به سمت ورودی فن
تغییر دبی، دما یا خواص فیزیکی سیال فرایندی
خرابی دمپرها یا لوورها و اختلال در توزیع هوا
افزایش دمای محیط نسبت به شرایط طراحی
برای عیبیابی این وضعیت، بهتر است ابتدا دمای هوای ورودی به دستگاه، دمای سیال ورودی و خروجی، دبی سیال و وضعیت عملکرد فنها ثبت شود. سپس باید مشخص شود که افت عملکرد از سمت هوا ناشی شده یا از سمت سیال. بررسی اختلاف دمای ورودی و خروجی بهتنهایی برای تشخیص علت کافی نیست؛ زیرا تغییر دبی سیال نیز میتواند این اختلاف را تغییر دهد.
در صورتی که فنها با دور مناسب کار میکنند و جریان هوای کافی وجود دارد، بررسی وضعیت فینها و احتمال گرفتگی داخلی لولهها در اولویت قرار میگیرد. همچنین اگر مشکل فقط در ساعات گرم روز مشاهده شود، باید تأثیر دمای محیط و محدودیت ظرفیت طراحی نیز بررسی شود.
۲. گرفتگی و آلودگی فینهای کولر هوایی
فینها سطح انتقال حرارت خارجی لولهها را افزایش میدهند و نقش مهمی در عملکرد حرارتی ایرکولر دارند. به همین دلیل، هرگونه آلودگی یا گرفتگی در فضای بین فینها میتواند جریان هوا را محدود کند و راندمان انتقال حرارت را کاهش دهد.
در محیطهای صنعتی، گردوغبار، الیاف، ذرات حاصل از فرایندهای تولید، دوده و ترکیبات چسبنده ممکن است بهتدریج روی سطح فینها تجمع پیدا کنند. در مناطقی که رطوبت بالاست یا آلودگیهای صنعتی خاص وجود دارد، چسبیدن ذرات به سطح فینها میتواند شدت گرفتگی را افزایش دهد.
نشانههای گرفتگی فینها
کاهش ظرفیت خنککاری، افزایش دمای سیال خروجی، افزایش افت فشار سمت هوا و مشاهده لایههای آلودگی در فضای بین فینها از نشانههای احتمالی این مشکل هستند. در برخی موارد، آلودگی در بخشهایی از باندل بیشتر از سایر قسمتها تجمع پیدا میکند و همین موضوع باعث توزیع نامناسب جریان هوا خواهد شد.
روش رفع مشکل
تمیزکاری فینها باید متناسب با جنس لوله و فین، نوع آلودگی و میزان گرفتگی انجام شود. استفاده از هوای فشرده، شستوشوی کنترلشده با آب و مواد شوینده سازگار با متریال دستگاه از روشهای متداول پاکسازی هستند. در این عملیات باید از وارد کردن فشار بیش از حد به فینها خودداری کرد؛ زیرا تغییر شکل یا خمشدن فینها میتواند سطح مؤثر انتقال حرارت را کاهش دهد و حتی مسیر عبور هوا را مسدود کند.
استفاده از واترجت پرفشار بدون کنترل فاصله و زاویه پاشش نیز ممکن است به فینها آسیب برساند. انتخاب روش تمیزکاری باید بر اساس دستورالعمل سازنده و شرایط واقعی تجهیز انجام شود.
۳. خوردگی و تخریب فینها و لولههای ایرکولر
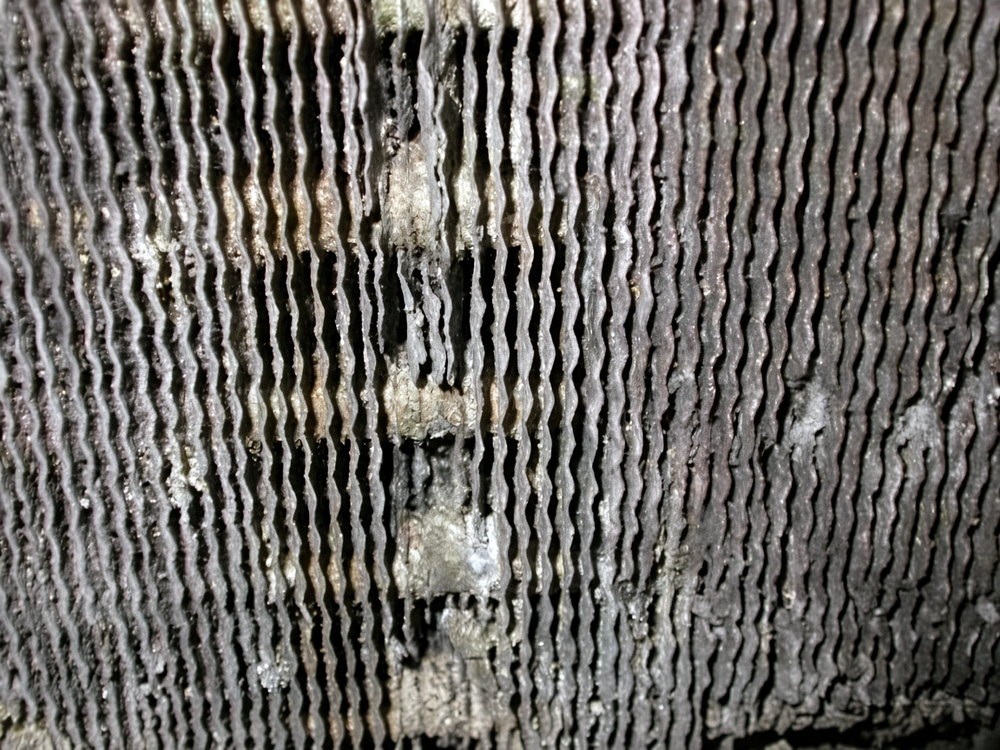
خوردگی یکی از عوامل مهم کاهش عمر مفید کولرهای هوایی، بهخصوص در محیطهای صنعتی و خورنده است. ترکیب رطوبت، آلایندههای شیمیایی، گازهای خورنده و شرایط نامناسب انتخاب متریال میتواند باعث تخریب تدریجی لولهها، فینها و اتصالات شود.
خوردگی فینها معمولاً با کاهش ضخامت، تخریب موضعی و از بین رفتن بخشی از سطح مؤثر انتقال حرارت همراه است. در مقابل، خوردگی لولهها میتواند جدیتر باشد؛ زیرا با کاهش ضخامت دیواره، احتمال ایجاد سوراخ و نشت سیال فرایندی افزایش پیدا میکند.
علائم و روش تشخیص
تغییر رنگ غیرعادی، ایجاد حفرههای موضعی، پوستهشدن سطح فلز، کاهش ضخامت و مشاهده آثار نشتی از نشانههایی هستند که باید مورد توجه قرار گیرند. البته تشخیص عمق واقعی خوردگی صرفاً با مشاهده ظاهری امکانپذیر نیست و در صورت وجود نشانههای جدی، استفاده از روشهای بازرسی فنی و آزمونهای غیرمخرب ضروری خواهد بود.
راهکارهای پیشگیری
انتخاب صحیح جنس لوله و فین با توجه به ترکیب شیمیایی سیال و شرایط محیطی اهمیت زیادی دارد. استفاده از پوششهای محافظ مناسب، جلوگیری از تجمع رطوبت و آلودگی و اجرای برنامه بازرسی دورهای میتواند احتمال تخریب زودهنگام را کاهش دهد. در صورت مشاهده خوردگی گسترده، باید میزان آسیب و امکان تعمیر یا تعویض بخش معیوب توسط متخصص بررسی شود.
۴. نشتی لولهها، هدرها و اتصالات
نشتی یکی از خرابیهای مهم ایرکولرهای مورد استفاده در صنایع نفت، گاز و پتروشیمی است. در این تجهیزات، سیال فرایندی با فشار و دمای مشخص از داخل لولهها عبور میکند و هرگونه آسیب به دیواره لوله یا اتصالات میتواند باعث خروج سیال شود.
مهمترین عوامل ایجاد نشتی عبارتاند از:
خوردگی داخلی یا خارجی لولهها
ارتعاشات مکانیکی و خستگی ناشی از تنشهای متناوب
تنشهای حرارتی ناشی از تغییرات مکرر دما
عیوب ساخت، جوشکاری یا اتصالات
سایش موضعی در اثر تماس و اصطکاک قطعات
افزایش فشار یا دمای کاری فراتر از محدوده مجاز طراحی
روشهای شناسایی نشتی
در مراحل اولیه ممکن است نشتی با افت فشار غیرعادی، کاهش موجودی سیال، مشاهده آثار رطوبت یا رسوب در محل اتصال و تغییر در شرایط عملکرد فرایند مشخص شود. با این حال، برای تعیین محل دقیق نشتی و ارزیابی سلامت لولهها باید از روشهای مناسب بازرسی استفاده کرد.
آزمون فشار، تست نشتی و روشهای غیرمخرب مانند اولتراسونیک، جریان گردابی (Eddy Current) و رادیوگرافی، بسته به نوع تجهیز و شرایط بازرسی، میتوانند برای شناسایی عیوب به کار روند. انتخاب روش مناسب به جنس لوله، ضخامت، نوع عیب احتمالی و الزامات استاندارد بستگی دارد.
در صورت مشاهده نشتی، صرفاً افزایش فشار یا انجام تعمیر موضعی بدون بررسی علت اصلی کافی نیست. باید مشخص شود که آسیب ناشی از خوردگی، ارتعاش، تنش حرارتی یا مشکل ساخت بوده است تا از تکرار خرابی جلوگیری شود.
۵. لرزش و صدای غیرعادی فن ایرکولر
فنهای محوری یکی از اجزای اصلی سیستم خنککاری ایرکولر هستند و هرگونه اختلال در عملکرد آنها میتواند باعث کاهش جریان هوا و آسیب به تجهیزات مکانیکی شود. لرزش غیرعادی، صدای ناهنجار و تغییر رفتار فن در زمان کار از نشانههایی هستند که نباید نادیده گرفته شوند.
دلایل رایج لرزش فن
عدم بالانس پروانه یا تجمع آلودگی روی تیغهها
شکستگی، ترکخوردگی یا تغییر شکل بلیدها
شلشدن اتصالات و پیچهای نگهدارنده
خرابی یاتاقانها
ناهممحوری شفت یا کوپلینگ
نامناسب بودن نصب موتور یا مجموعه انتقال قدرت
تشدید ارتعاش در برخی دورهای کاری
برخورد پروانه با اجزای اطراف
لرزش شدید میتواند بهتدریج باعث آسیب به یاتاقانها، شفت، پایه موتور و سازه نگهدارنده شود. در شرایط نامناسب، ارتعاشات به تیوبباندل نیز منتقل میشوند و احتمال آسیب مکانیکی به اتصالات و لولهها را افزایش میدهند.
روش عیبیابی
در مرحله نخست باید وضعیت ظاهری پروانه، اتصالات، پایه موتور و تجهیزات انتقال قدرت بررسی شود. سپس اندازهگیری ارتعاش در نقاط مناسب مجموعه فن و موتور میتواند اطلاعات دقیقتری درباره منشأ مشکل ارائه دهد. در صورت وجود سیستم کنترل دور، رفتار ارتعاشی فن باید در محدوده دورهای مجاز بررسی شود؛ زیرا گاهی ارتعاش در یک بازه مشخص از سرعت دوران تشدید میشود.
اگر لرزش ناشی از عدم بالانس باشد، بالانس دینامیکی پروانه پس از بررسی سلامت مکانیکی آن میتواند راهکار مناسبی باشد. اما در صورت وجود ترک، تغییر شکل یا آسیب ساختاری، تعمیر یا تعویض قطعه باید بر اساس ارزیابی فنی انجام شود.
۶. خرابی پروانه و تیغههای فن(Fan Blades)
فن ایرکولر وظیفه ایجاد جریان هوای موردنیاز برای عبور از سطح فینها را بر عهده دارد. خرابی تیغهها علاوه بر کاهش هوادهی، ممکن است باعث افزایش ارتعاش، صدای غیرعادی و فشار مکانیکی بر موتور و مجموعه محرک شود. پروانههای فلزی، آلومینیومی و کامپوزیتی هرکدام ویژگیها و محدودیتهای خاص خود را دارند. انتخاب جنس و طراحی تیغه باید بر اساس قطر فن، سرعت دوران، دمای کاری، شرایط محیطی و بارهای مکانیکی صورت گیرد.
مهمترین مشکلات پروانه و بلید
خوردگی و کاهش ضخامت تیغههای فلزی
ترکخوردگی و شکست در ریشه یا بدنه پره
تغییر شکل ناشی از برخورد اجسام خارجی
فرسایش سطحی در اثر عبور ذرات معلق
شلشدن اتصالات پروانه به هاب
تغییر زاویه نصب تیغهها
عدم تعادل جرمی و آیرودینامیکی مجموعه
در برخی موارد، مشکل اصلی نه شکستگی تیغه، بلکه تغییر زاویه حمله آن است. زاویه نامناسب میتواند دبی هوای تولیدی را کاهش دهد یا بار وارد بر موتور را افزایش دهد. بنابراین، تنظیم زاویه پرهها باید مطابق مشخصات طراحی فن انجام شود و تغییر خودسرانه آن توصیه نمیشود.
انتخاب متریال مناسب برای پروانه
در محیطهای مرطوب یا خورنده، استفاده از تیغههای کامپوزیتی میتواند مزیتهایی مانند وزن کمتر و مقاومت مناسب در برابر خوردگی داشته باشد. البته مقاومت حرارتی و مکانیکی کامپوزیت به نوع الیاف، رزین و کیفیت ساخت وابسته است و نمیتوان آن را برای تمام شرایط کاری مناسب دانست.
۷. خرابی الکتروموتور و سیستم انتقال قدرت
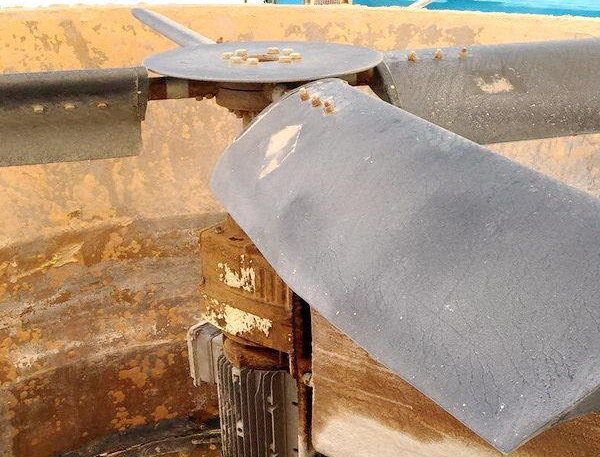
الکتروموتور نیروی لازم برای چرخاندن فن را تأمین میکند و انتقال قدرت در ایرکولرها میتواند بهصورت مستقیم یا از طریق تسمه و پولی، گیربکس یا سایر آرایشهای مکانیکی انجام شود. اختلال در هر یک از این بخشها میتواند باعث کاهش سرعت فن، توقف جریان هوا یا آسیب به تجهیزات شود.
خرابیهای متداول الکتروموتور
افزایش دمای موتور، صدای غیرعادی، افزایش جریان مصرفی، لرزش و قطعشدن مکرر مدار حفاظتی از علائم احتمالی خرابی موتور هستند. این وضعیت ممکن است به دلیل اضافهبار، خرابی یاتاقان، عدم تعادل ولتاژ، مشکلات عایقی سیمپیچ یا تهویه نامناسب موتور ایجاد شود.
مشکلات سیستم تسمه و پولی
در سیستمهای تسمهای، شلشدن یا فرسودگی تسمه، ناهمراستایی پولیها و تنظیم نامناسب کشش میتواند باعث لغزش تسمه و کاهش دور فن شود. کشش بیش از حد نیز فشار اضافی به یاتاقانها وارد میکند و عمر آنها را کاهش میدهد.
خرابی گیربکس و یاتاقانها
در مجموعههای مجهز به گیربکس، کاهش سطح روغن، آلودگی روانکار، فرسایش چرخدندهها و خرابی یاتاقانها میتوانند باعث افزایش دما، صدا و ارتعاش شوند. بررسی وضعیت روانکار، نشتی روغن و دمای عملکردی گیربکس باید در برنامه نگهداری قرار گیرد.
برای رفع این مشکلات، ابتدا باید علت افزایش بار یا کاهش دور مشخص شود. تعویض موتور یا قطعات انتقال قدرت بدون بررسی شرایط مکانیکی و الکتریکی ممکن است تنها به رفع موقت نشانهها منجر شود.
۸. برگشت هوای گرم (Air Recirculation) به کولر هوایی
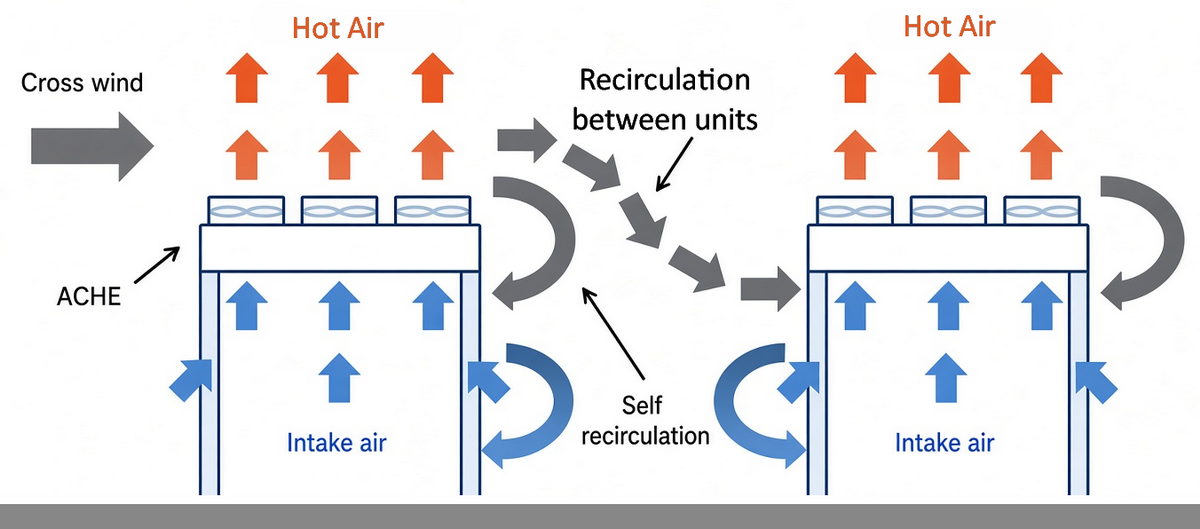
یکی از مشکلاتی که گاهی در طراحی یا بهرهبرداری از ایرکولرها نادیده گرفته میشود، برگشت هوای گرم خروجی به سمت ورودی فن است. در این شرایط، هوایی که پس از عبور از باندل گرم شده، دوباره وارد دستگاه میشود و دمای هوای ورودی بهصورت مؤثر افزایش پیدا میکند.
این پدیده معمولاً در اثر جانمایی نامناسب دستگاه، فاصله ناکافی بین تجهیزات، موانع اطراف، ارتفاع نامناسب سازه یا شرایط نامساعد جریان باد ایجاد میشود.
پیامدهای برگشت هوای گرم
با افزایش دمای هوای ورودی، اختلاف دمای مؤثر بین سیال فرایندی و هوا کاهش پیدا میکند. در نتیجه، ظرفیت انتقال حرارت دستگاه افت خواهد کرد و ممکن است حتی با عملکرد صحیح فنها، دمای خروجی سیال از مقدار مورد انتظار بیشتر باشد.
برای تشخیص این مشکل، باید دمای هوا در نقاط مختلف ورودی باندل اندازهگیری و با دمای محیط مقایسه شود. اختلاف قابل توجه میان این دو مقدار میتواند نشانهای از بازچرخش هوای گرم باشد. بررسی مسیر خروج هوا، موانع اطراف دستگاه و شرایط جریان باد نیز در این مرحله اهمیت دارد.
راهکار اصلاحی ممکن است شامل تغییر آرایش خروجی هوا، اصلاح موانع اطراف، بهبود جانمایی یا اصلاح ارتفاع و ساختار نصب باشد. انتخاب راهکار باید با بررسی الگوی جریان هوا و شرایط واقعی محل نصب انجام شود.
۹. یخزدگی و مشکلات عملکرد ایرکولر در هوای سرد
در مناطق سردسیر، کاهش دمای محیط میتواند شرایط کاری ایرکولر را تحت تأثیر قرار دهد. اگر سیال فرایندی مستعد انجماد باشد یا شرایط بهرهبرداری بهدرستی کنترل نشود، احتمال یخزدگی در لولهها و بخشهای مختلف دستگاه وجود خواهد داشت.
یخزدگی سیال داخل لولهها میتواند باعث افزایش فشار داخلی و حتی پارگی لولهها شود. همچنین تشکیل یخ روی اجزای فن و مسیر عبور هوا ممکن است عملکرد مکانیکی دستگاه را مختل کند.
عوامل مؤثر بر یخزدگی
کاهش شدید دمای محیط
توقف طولانیمدت جریان سیال
کاهش بیش از حد دور فن
توزیع نامناسب هوا در سطح باندل
طراحی نامناسب سیستم کنترل دما
وجود آب یا سیال مستعد انجماد در نقاطی که تخلیه مناسبی ندارند
روشهای پیشگیری
انتخاب صحیح سیستم کنترل جریان هوا، استفاده از لوورها یا کنترل دور فن، حفظ حداقل جریان مجاز سیال و پیشبینی تمهیدات زمستانی از راهکارهای کاهش خطر یخزدگی هستند. در شرایط خاص، استفاده از سیستم گردش مجدد سیال یا روشهای گرمایش و تخلیه نیز ممکن است ضروری باشد.
نکته مهم این است که راهکار محافظت در برابر یخزدگی باید بر اساس نوع سیال، دمای طراحی، شرایط توقف و راهاندازی و الزامات فرایندی تعیین شود. کاهش دور فن بهتنهایی در تمام شرایط تضمینکننده جلوگیری از انجماد نیست.
۱۰. خرابی لوورها و تجهیزات کنترل جریان هوا
برخی ایرکولرهای صنعتی به لوورهای کنترلی مجهز هستند که برای تنظیم جریان هوا و کنترل دمای سیال خروجی مورد استفاده قرار میگیرند. عملکرد نامناسب این تجهیزات میتواند باعث کاهش ظرفیت خنککاری یا اختلال در کنترل دمای فرایند شود.
خرابی عملگرها، گیرکردن تیغههای لوور، شکستگی اتصالات مکانیکی، تنظیم نامناسب موقعیت و اختلال در سیستم فرمان از مشکلات رایج این بخش هستند.
برای عیبیابی، باید فرمان صادرشده از سیستم کنترل با موقعیت واقعی لوورها مقایسه شود. همچنین حرکت مکانیکی تیغهها، وضعیت اتصالات و عملکرد عملگر باید مورد بررسی قرار گیرد. اگر موقعیت لوورها با فرمان سیستم تطابق نداشته باشد، احتمال وجود مشکل در عملگر، مکانیزم انتقال حرکت یا تجهیزات کنترلی مطرح خواهد بود.
۱۱. رسوبگذاری و گرفتگی داخلی لولههای کولرهوایی
در حالی که گرفتگی فینها به سمت هوای ایرکولر مربوط است، رسوبگذاری داخل لولهها از سمت سیال فرایندی ایجاد میشود. این مشکل در تجهیزاتی که با آب، سیالات حاوی ذرات معلق یا مواد مستعد تشکیل رسوب کار میکنند، اهمیت بیشتری دارد.
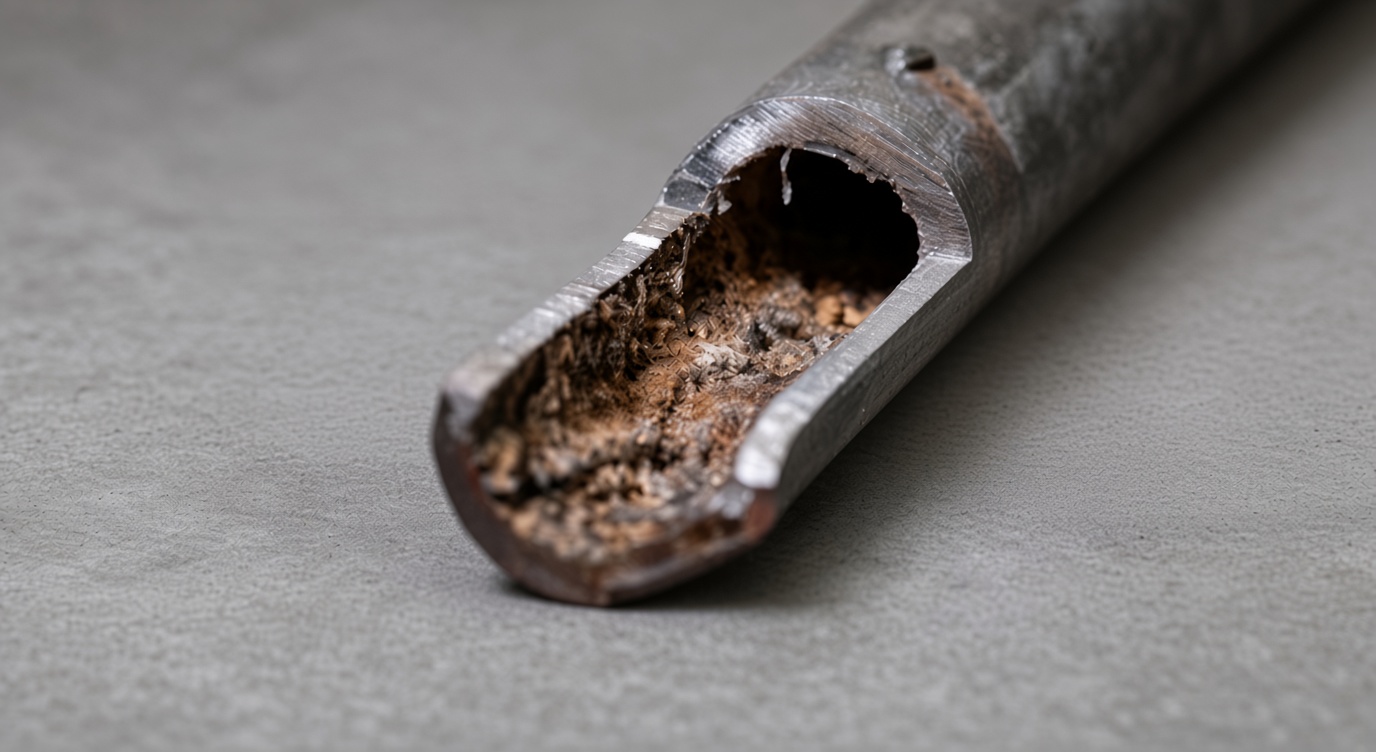
رسوبات داخلی باعث کاهش سطح مقطع عبور سیال و افزایش مقاومت حرارتی میشوند. در نتیجه، ممکن است افت فشار افزایش پیدا کند و ظرفیت انتقال حرارت دستگاه کاهش یابد. در شرایط شدید، برخی مسیرهای عبور سیال بهطور کامل یا جزئی مسدود میشوند.
نشانههای احتمالی
افزایش افت فشار سمت سیال، تغییر دبی، اختلاف عملکرد میان مدارهای مختلف و کاهش تدریجی ظرفیت خنککاری از علائم احتمالی رسوبگذاری هستند. البته این نشانهها ممکن است دلایل دیگری نیز داشته باشند و برای تشخیص قطعی باید اطلاعات فرایندی و وضعیت داخلی لولهها بررسی شود.
روش رفع مشکل
بسته به نوع رسوب و جنس لولهها، تمیزکاری مکانیکی یا شیمیایی قابل استفاده است. در روش شیمیایی باید نوع ماده پاککننده، غلظت، دما و مدت تماس با توجه به جنس متریال و سازگاری شیمیایی انتخاب شود. استفاده از مواد نامناسب ممکن است به خوردگی لولهها و آسیب به اتصالات منجر شود.
در صورت تکرار گرفتگی، باید کیفیت سیال ورودی، سیستم فیلتراسیون و شرایط بهرهبرداری نیز بررسی شوند. رفع رسوب بدون اصلاح عامل ایجادکننده آن، راهکار پایداری نخواهد بود.
۱۲. آسیبهای سازهای و مشکلات اتصالات مکانیکی
سازه نگهدارنده ایرکولر وظیفه تحمل وزن باندل، فنها، تجهیزات جانبی و بارهای ناشی از شرایط بهرهبرداری را بر عهده دارد. ضعف در اتصالات، خوردگی سازه، تغییر شکل اعضای نگهدارنده یا نشست نامتقارن پایهها میتواند باعث ایجاد تنشهای اضافی در دستگاه شود.
در برخی شرایط، ارتعاشات مداوم فن نیز به اتصالات سازهای منتقل شده و باعث شلشدن پیچها یا ایجاد ترک در نقاط حساس میشود. به همین دلیل، بازرسی دورهای سازه، جوشها، پیچها و پایههای نگهدارنده باید بخشی از برنامه نگهداری باشد.
در صورت مشاهده تغییر شکل، ترک یا خوردگی شدید، ارزیابی مهندسی سازه ضروری است و نباید صرفاً با سفتکردن اتصالات یا جوشکاری موضعی، مشکل را برطرفشده فرض کرد.
روش اصولی عیبیابی ایرکولر صنعتی
برای جلوگیری از تعمیرات غیرضروری، بهتر است عیبیابی ایرکولر بر اساس یک روند مشخص انجام شود. اقدام مستقیم برای تعویض فن یا شستوشوی باندل، بدون بررسی دادههای عملکردی، ممکن است هزینه زیادی ایجاد کند؛ در حالی که علت اصلی مشکل در بخش دیگری قرار داشته باشد.
یک روند مناسب عیبیابی شامل مراحل زیر است:
مرحله اول: بررسی شرایط طراحی و بهرهبرداری
اطلاعات طراحی شامل دمای ورودی و خروجی سیال، دبی، فشار، دمای هوای محیط، ظرفیت حرارتی و مشخصات فن باید در دسترس باشد. سپس شرایط واقعی کار با مقادیر طراحی مقایسه شود تا مشخص شود افت عملکرد ناشی از تغییر شرایط فرایندی است یا خرابی تجهیز.
مرحله دوم: بررسی سمت هوا
دور فن، جهت چرخش، زاویه تیغهها، وضعیت پروانه، گرفتگی فینها، سلامت لوورها و احتمال برگشت هوای گرم بررسی شوند. در این مرحله اندازهگیری دبی یا سرعت هوا در نقاط مناسب نیز میتواند مفید باشد.
مرحله سوم: بررسی سمت سیال
دبی، فشار ورودی و خروجی، اختلاف فشار، دمای سیال و احتمال رسوب یا گرفتگی داخلی لولهها ارزیابی شوند. در صورت نیاز، بازرسی داخلی و آزمونهای تخصصی انجام گیرد.
مرحله چهارم: بررسی تجهیزات مکانیکی و الکتریکی
وضعیت الکتروموتور، یاتاقانها، تسمهها، پولیها، گیربکس، کوپلینگ و اتصالات باید مورد بررسی قرار گیرد. ثبت روند ارتعاش و دمای یاتاقانها میتواند در شناسایی خرابیهای در حال توسعه مؤثر باشد.
مرحله پنجم: تعیین علت اصلی و اقدام اصلاحی
پس از جمعآوری اطلاعات، باید علت اصلی خرابی مشخص و مناسبترین اقدام اصلاحی انتخاب شود. در این مرحله، توجه به ریشه مشکل اهمیت بیشتری از برطرفکردن نشانه ظاهری آن دارد.
برنامه نگهداری و تعمیرات پیشگیرانه کولرهوایی
نگهداری منظم یکی از مؤثرترین روشها برای افزایش عمر مفید ایرکولر و کاهش توقفهای ناخواسته است. برنامه تعمیرات پیشگیرانه باید با توجه به شرایط محیطی، نوع سیال، ساعات کارکرد، حساسیت فرایند و توصیههای سازنده تنظیم شود.
مهمترین فعالیتهای نگهداری شامل موارد زیر هستند:
بازدید دورهای از وضعیت فینها و تمیزکاری در صورت مشاهده آلودگی مؤثر
بررسی سلامت تیغههای فن و اطمینان از نبود ترک، شکستگی یا خوردگی
کنترل اتصالات، پیچها و پایههای نگهدارنده مجموعه فن
اندازهگیری و ثبت ارتعاش فن و الکتروموتور
بررسی دمای یاتاقانها و وضعیت روانکاری
کنترل کشش و همراستایی تسمهها در سیستمهای تسمهای
بررسی نشتی لولهها، هدرها و اتصالات
کنترل افت فشار و دبی سیال در مدار
بررسی عملکرد لوورها و تجهیزات کنترلی
بازرسی سازه و پوششهای محافظ در برابر خوردگی
بهتر است نتایج بازرسیها ثبت شوند تا تغییرات تدریجی در عملکرد دستگاه قابل شناسایی باشند. برای مثال، افزایش تدریجی ارتعاش فن یا بالا رفتن افت فشار سیال میتواند پیش از بروز خرابی جدی، هشدار مناسبی برای انجام تعمیرات باشد.
نکته مهم دیگر رعایت الزامات ایمنی است. پیش از انجام تعمیرات مکانیکی، فن باید از منبع انرژی جدا و در برابر راهاندازی ناخواسته ایمنسازی شود. همچنین قبل از بازکردن اتصالات سمت فرایند، تخلیه فشار، خنکشدن سیال و ایمنسازی مدار باید مطابق دستورالعمل سایت انجام گیرد.
چه زمانی تعمیر ایرکولر کافی نیست و باید قطعات تعویض شوند؟
همه خرابیهای کولر هوایی با تعمیرات موضعی برطرف نمیشوند. گاهی شدت آسیب بهگونهای است که ادامه بهرهبرداری یا تعمیر موقت، ریسک خرابی مجدد را افزایش میدهد.
برای مثال، در صورت وجود ترک ساختاری در تیغههای فن، خوردگی عمیق لولهها، آسیب گسترده فینها، فرسایش جدی یاتاقانها یا تغییر شکل سازه، باید امکان تعویض قطعه یا بازسازی اساسی بررسی شود.
در تصمیمگیری برای تعمیر یا تعویض، عواملی مانند میزان آسیب، عمر باقیمانده تجهیز، هزینه توقف خط تولید، دسترسی به قطعات یدکی و سازگاری قطعه جایگزین با طراحی اولیه اهمیت دارند. استفاده از قطعاتی که صرفاً از نظر ابعاد مشابه هستند، اما مشخصات مکانیکی و آیرودینامیکی متفاوتی دارند، ممکن است عملکرد دستگاه را مختل کند.
بهخصوص در تعویض فن و پروانه، قطر، تعداد تیغهها، پروفیل آیرودینامیکی، زاویه نصب، دور دوران و توان موردنیاز باید با شرایط طراحی سازگار باشند.
جمعبندی
ایرکولر(کولرهوایی) صنعتی مجموعهای از تجهیزات مکانیکی و حرارتی است که عملکرد صحیح آن به هماهنگی فن، پروانه، تیوبباندل، فینها، سیستم انتقال قدرت و شرایط فرایندی وابسته است. کاهش راندمان خنککاری، نشتی لولهها، خوردگی، گرفتگی فینها، رسوب داخلی، لرزش فن و خرابی موتور از مهمترین مشکلاتی هستند که در طول بهرهبرداری ممکن است ایجاد شوند.
نکته کلیدی در تعمیرات این تجهیزات، تشخیص علت اصلی خرابی است. افزایش دمای سیال خروجی لزوماً به معنای خرابی فن نیست و ممکن است از آلودگی فینها، تغییر شرایط فرایندی، رسوب داخلی یا برگشت هوای گرم ناشی شده باشد. به همین ترتیب، مشاهده ارتعاش غیرعادی نیز باید با بررسی بالانس پروانه، یاتاقانها، اتصالات و شرایط نصب همراه شود.
اجرای برنامه منظم بازرسی، ثبت دادههای عملکردی و انجام تعمیرات پیشگیرانه میتواند احتمال توقف ناخواسته را کاهش دهد و عمر مفید کولر هوایی را افزایش دهد. همچنین در زمان بازسازی یا تعویض قطعات، رعایت مشخصات طراحی و انتخاب متریال مناسب اهمیت زیادی دارد؛ زیرا هرگونه تغییر غیراصولی ممکن است به کاهش ظرفیت یا ایجاد خرابیهای جدید منجر شود.
مراجع
۱. API Standard 661 – Petroleum, Petrochemical, and Natural Gas Industries – Air-Cooled Heat Exchangers.
استاندارد مرجع طراحی، ساخت، بازرسی و آزمون مبدلهای حرارتی هواخنک در صنایع نفت، گاز و پتروشیمی.
https://www.api.org/~/media/files/oil-and-natural-gas/refining/process%20safety/mechanical_integrity_standards_2019.pdf
۲. Alfa Laval – Air Coolers Product Manual.
دستورالعمل سازنده درباره بازرسی کویل، کنترل ارتعاش فن، تمیزکاری و نگهداری تجهیزات.
https://www.alfalaval.com/globalassets/documents/products/heat-transfer/finned-coil-air-heat-exchangers/manuals/ahe00042_1704.pdf
۳. IIAR – Mechanical Integrity Inspections of Air Coolers.
راهنمای بازرسی خوردگی لولهها و فینها، کنترل ارتعاش فن و بررسی سلامت مکانیکی کولرهای هوایی.
https://www.iiar.org/IIAR/IIAR/IIAR_News/Tech_Tip/Tech_Tip_Mechanical_Integrity_Inspections_of_Air_Coolers.aspx
۴. Emerson – Air-Cooled Heat Exchanger Health Monitoring.
بررسی عوامل مؤثر بر سلامت ایرکولر شامل آلودگی باندل، ارتعاش، دمای یاتاقان و مشکلات لوورها.
https://www.emerson.com/is/content/emerson/en/corporate/shared-assets/documents/air-cooled-heat-exchanger-health-monitoring-flyer-for-chemical.pdf
۵. Murad Ali et al. – Review of Common Failures in Heat Exchangers, Part I: Mechanical and Elevated Temperature Failures. مجله Engineering Failure Analysis، سال ۲۰۲۰.
https://doi.org/10.1016/j.engfailanal.2020.104396
۶. RMS Cooling کولر هوایی چیست؟ کاربرد ایرکولر در صنایع
https://rms-cooling.ir/air-cooler-heat-exchanger-RMS-Iran
۷. RMS Cooling فن و بلید کولر هوایی (ایرکولر)
https://rms-cooling.ir/air-cooled-condenser-heat-exchanger-fan-blade